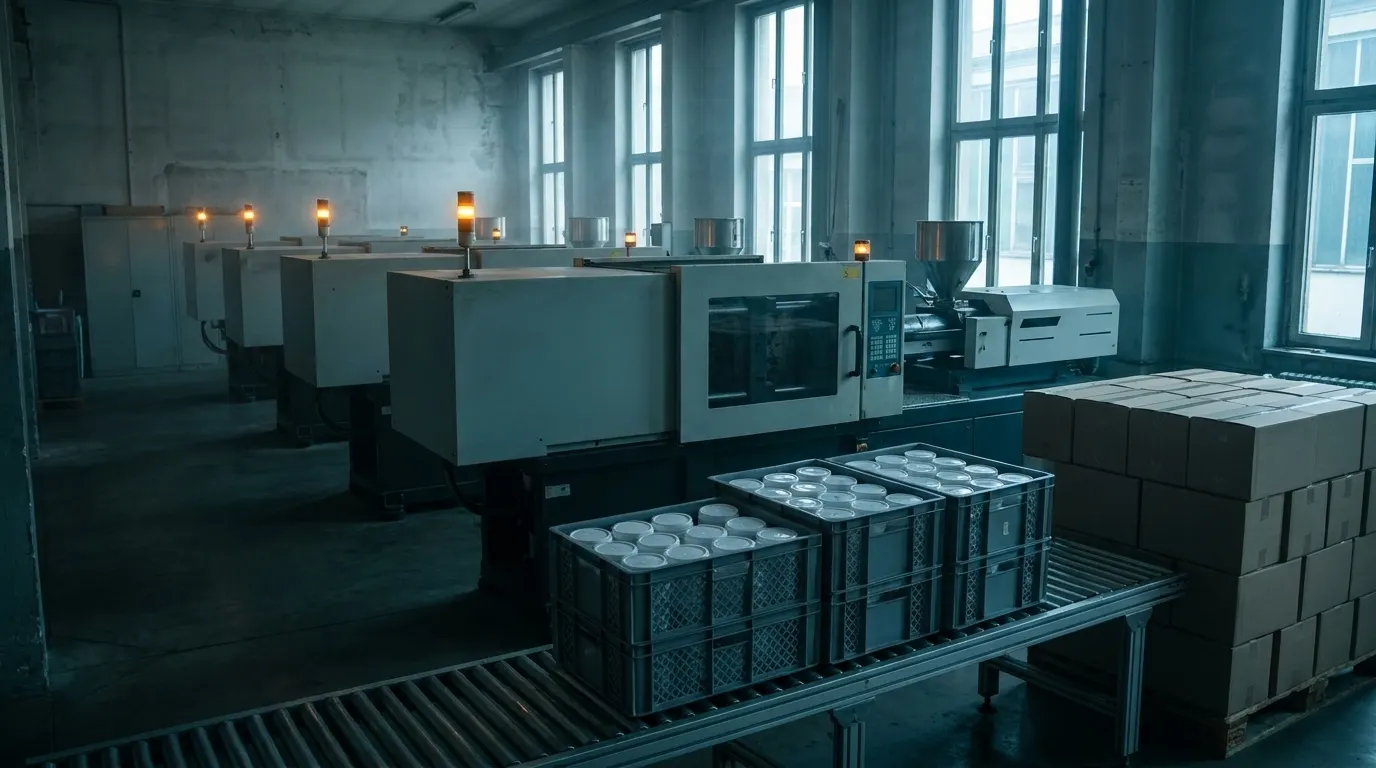
Produktionskapazität berechnen: Von der Kalenderzeit zur Stückzahl an vier Spritzgießmaschinen

T. Krause
Die Formel für die Produktionskapazität
Die Produktionskapazität gibt an, wie viel ein Arbeitsplatz in einem Zeitraum herstellen kann, in Stunden oder in Stück. Für die Stunden multiplizieren Sie Maschinen, Arbeitstage, Schichten und Stunden pro Schicht und ziehen ab, was davon nicht für Aufträge bleibt. Für die Stückzahl teilen Sie diese Stunden durch die Zeit pro Stück.
Kapazität in Stunden = Maschinen × Tage × Schichten × Stunden pro Schicht − Abzüge
Kapazität in Stück = Kapazität in Stunden × 3.600 ÷ Sekunden pro Stück
Über das Ergebnis entscheiden die Abzüge. Im Beispiel unten kommen für denselben Monat an denselben vier Maschinen je nach Abzug 2.880 h oder 972 h heraus.
Drei Kapazitäten für drei Fragen
| Kapazität | Was sie zählt | Welche Frage sie beantwortet |
|---|---|---|
| Theoretische Kapazität (auch Maximalkapazität) | Alle Stunden des Zeitraums, rund um die Uhr | Was ginge höchstens, mit mehr Schichten und am Wochenende? |
| Effektive Kapazität | Stunden laut Schichtplan ohne Pausen, geplante Wartung, eingeplantes Rüsten und übliche Störungen | Wie viele Bearbeitungsstunden kann die Arbeitsvorbereitung realistisch einplanen? |
| Geplante Kapazität | Effektive Kapazität minus einer Reserve, die Sie freihalten | Wie viele Stunden geben wir für Aufträge frei? |
Zwischen theoretischer und effektiver Kapazität steht als Zwischensumme die verfügbare Kapazität. Das ist der Schichtplan ohne Pausen, in denen niemand die Maschine bedient, und ohne geplante Wartung.
Die effektive Kapazität rechnen Sie aus Ihren Daten aus. Die Reserve legen Sie selbst fest, eine Norm dafür gibt es nicht. Sie bestimmt, wie viel Luft für Eilaufträge, längere Störungen und zu knappe Vorgabezeiten bleibt. Warum sich vor einer voll verplanten Maschine die Aufträge stauen, steht im Abschnitt zu den 100 % im Beitrag Kapazitätsauslastung berechnen.
Das Beispiel: vier Spritzgießmaschinen in einem Monat
Betrieb, Maschinen, Teile und alle Zahlen sind für dieses Beispiel erfunden. Sie sind so gewählt, dass Sie jede Zahl von Hand nachrechnen können.
Ein Kunststoffverarbeiter spritzt auf vier Maschinen Deckel und Gehäuse. Das sind die Eingaben für den Monat:
| Eingabe | Wert |
|---|---|
| Maschinen | 4 |
| Kalendertage | 30 |
| Arbeitstage | 21 |
| Schichten | 2 pro Tag, je 8 h |
| Pause ohne Bedienung | 0,5 h pro Schicht |
| Geplante Wartung | 6 h pro Maschine |
| Rüsten (Werkzeugwechsel) | 40 Wechsel, je 2,5 h |
| Übliche Störungen laut Maschinendaten | 56 h |
| Reserve | 10 % der effektiven Kapazität |
Daraus ergibt sich die Rechnung von oben nach unten:
| Stufe | Rechnung | Stunden |
|---|---|---|
| Theoretische Kapazität | 4 × 30 Tage × 24 h | 2.880 h |
| Schichtplan | 4 × 21 Tage × 2 Schichten × 8 h | 1.344 h |
| minus Pausen | 4 × 42 Schichten × 0,5 h | 84 h |
| minus geplante Wartung | 4 × 6 h | 24 h |
| Verfügbare Kapazität | 1.344 h − 84 h − 24 h | 1.236 h |
| minus Rüsten | 40 × 2,5 h | 100 h |
| minus übliche Störungen | aus den Maschinendaten | 56 h |
| Effektive Kapazität | 1.236 h − 100 h − 56 h | 1.080 h |
| minus Reserve | 10 % von 1.080 h | 108 h |
| Geplante Kapazität | 1.080 h − 108 h | 972 h |
Von 2.880 theoretischen Stunden gibt die Planung 972 frei, also 33,8 %. Den größten Abzug macht der Schichtplan selbst, 1.536 h liegen außerhalb der beiden Schichten. Daraus lässt sich ablesen, was eine Erweiterung bringen kann. Eine dritte Schicht an allen 21 Arbeitstagen ergäbe 4 × 21 × 8 h = 672 h, nach 42 h Pausen also 630 h zusätzliche verfügbare Kapazität, wenn Sie Personal dafür haben.
Von Stunden zu Stück
Für die Stückzahl brauchen Sie die Zeit pro Stück. An einer Spritzgießmaschine ist das die Zykluszeit geteilt durch die Zahl der Kavitäten, denn jeder Schuss liefert mehrere Teile.
| Teil | Zykluszeit | Kavitäten | Sekunden pro Stück | Stück pro Stunde | Anteil an der Stückzahl |
|---|---|---|---|---|---|
| Deckel | 40 s | 4 | 10 s | 360 | 75 % |
| Gehäuse | 36 s | 2 | 18 s | 200 | 25 % |
Bei diesem Teilemix dauert ein Stück im Mittel so lange:
Zeit pro Stück = 0,75 × 10 s + 0,25 × 18 s = 12 s
Stück pro Stunde = 3.600 s ÷ 12 s = 300
Mitteln Sie die Sekunden, nicht die Stück pro Stunde. Das gewichtete Mittel der Stundenleistungen ergäbe 0,75 × 360 + 0,25 × 200 = 320 Stück pro Stunde, also 6,7 % zu viel. Auf die 972 h gerechnet wären das 19.440 Stück, die Sie zusagen und nicht fertigen können.
Vom Ausstoß gehen im Beispiel 2 % als Ausschuss ab, es bleiben 98 % Gutteile:
| Kapazität | Stunden | Stück bei 300 pro Stunde | Gutteile (98 %) |
|---|---|---|---|
| Theoretisch | 2.880 h | 864.000 | 846.720 |
| Verfügbar | 1.236 h | 370.800 | 363.384 |
| Effektiv | 1.080 h | 324.000 | 317.520 |
| Geplant | 972 h | 291.600 | 285.768 |
Die Gegenprobe läuft über die Teile. Von den 291.600 geplanten Stück sind 218.700 Deckel und 72.900 Gehäuse. 218.700 × 10 s sind 607,5 h, 72.900 × 18 s sind 364,5 h, zusammen wieder 972 h. Als Gutteile bleiben davon 214.326 Deckel und 71.442 Gehäuse.
Die Stückzahl gilt nur für diesen Teilemix. Bei je 50 % Deckel und Gehäuse dauert ein Stück im Mittel 14 s, und aus denselben 972 h werden 249.943 statt 291.600 Stück. Planen Sie bei wechselnden Teilen deshalb in Stunden und rechnen Sie erst für den Abgleich mit den Aufträgen in Stück um.
Setzen Sie außerdem die gemessene Zykluszeit ein, nicht den Wert aus dem Datenblatt. Wie stark langsames Fahren und Ausschuss die Stückzahl drücken, zeigt die OEE.
Passt der Auftragsbestand hinein?
Der Auftragsbestand für den Monat umfasst 225.000 Deckel und 70.000 Gehäuse, jeweils Gutteile. Wegen der 2 % Ausschuss müssen mehr Teile aus der Maschine kommen, als Sie liefern.
Deckel = 225.000 ÷ 0,98 × 10 s ÷ 3.600 = 637,8 h
Gehäuse = 70.000 ÷ 0,98 × 18 s ÷ 3.600 = 357,1 h
Kapazitätsbedarf = 637,8 h + 357,1 h = 994,9 h
Das Rüsten ist in den 1.080 h schon abgezogen und gehört nicht noch einmal in den Bedarf. Der Bedarf liegt 22,9 h über der geplanten Kapazität von 972 h und 85,1 h unter der effektiven Kapazität von 1.080 h. Ohne zusätzliche Stunden passen die Aufträge also nur mit kleinerer Reserve auf die Maschinen. Für die fehlenden 22,9 h gibt es mehrere Wege:
| Maßnahme | Rechnung | Geplante Kapazität danach | Abstand zum Bedarf |
|---|---|---|---|
| Reserve auf 7,9 % senken | (1.080 h − 994,9 h) ÷ 1.080 h | 994,9 h | 0 h |
| Eine Samstagsschicht auf allen vier Maschinen | 4 × 7,5 h = 30 h, davon 90 % = 27 h | 999 h | 4,1 h Luft |
| Rüsten von 2,5 h auf 2 h senken | 40 × 0,5 h = 20 h, davon 90 % = 18 h | 990 h | 4,9 h fehlen |
Die kleinere Reserve kostet nichts, lässt aber 85,1 h statt 108 h für alles, was nicht nach Plan läuft. Die Samstagsschicht reicht für diesen Monat und kostet Zuschläge. Das kürzere Rüsten reicht allein nicht, wirkt dafür in jedem Monat mit ähnlich vielen Wechseln. Wie Sie die Rüstzeit senken, steht im Beitrag zur SMED-Methode.
Kapazität, Auslastung und Taktzeit
Die Kapazität sagt, wie viel in einem Zeitraum möglich ist. Die Auslastung sagt, welcher Anteil davon belegt war. Im Beispiel wären 994,9 h Bearbeitung und 100 h Rüsten eine Belegung von 1.094,9 h, gegen die verfügbaren 1.236 h also 88,6 %. Das ist eine geplante Belastung. Wie Sie die gemessene Auslastung aus den Stunden einer Woche bestimmen, rechnet der Beitrag Kapazitätsauslastung berechnen durch.
Die Taktzeit geht vom Kunden aus und sagt, in welchem Abstand er ein Teil braucht. Die Kapazität geht von der Anlage aus und sagt, wie viel sie hergibt. Beide Rechnungen nutzen dieselbe verfügbare Zeit.
Häufige Fragen
Wie berechnet man die Kapazität einer Maschine?
Nehmen Sie die Stunden laut Schichtplan und ziehen Sie Pausen ohne Bedienung, geplante Wartung, Rüsten und übliche Störungen ab. Im Beispiel kommt jede der vier Maschinen im Mittel auf 1.080 h ÷ 4 = 270 h effektive Kapazität im Monat. Bei 300 Stück pro Stunde sind das 81.000 Stück vor Ausschuss.
Was ist der Unterschied zwischen theoretischer, effektiver und geplanter Kapazität?
Die theoretische Kapazität zählt alle Stunden des Zeitraums, im Beispiel 2.880 h. Die effektive Kapazität zieht die Stunden außerhalb des Schichtplans, Pausen, Wartung, Rüsten und übliche Störungen ab und liegt bei 1.080 h. Die geplante Kapazität ist der Teil davon, den Sie für Aufträge freigeben, hier 972 h nach 10 % Reserve.
Wie berechnet man die Personalkapazität?
Sie rechnen mit Personen statt mit Maschinen. Angenommen, an einem Handarbeitsplatz arbeiten 6 Personen an 21 Tagen je 7,5 h, dann sind das 945 h. Bei angenommenen 8 % Ausfall durch Urlaub und Krankheit bleiben 869,4 h. Hängt ein Arbeitsplatz an Personal und Maschinen, gilt die kleinere der beiden Zahlen.
Wie berechnet man die Kapazität einer ganzen Linie oder eines Werks?
Maschinen, die parallel dasselbe tun, dürfen Sie addieren wie die vier Maschinen im Beispiel. Arbeitsplätze hintereinander addieren Sie nicht, denn die Linie schafft nur so viel wie ihr knappster Arbeitsplatz. Bedruckt im Beispiel eine nachgelagerte Anlage nur 180.000 Deckel im Monat, begrenzt sie die 214.326 Gutteile aus der Spritzerei. Wo dieser Engpass im Werk sitzt, zeigt eine Wertstromanalyse.
Was ist der Unterschied zwischen Kapazität und Auslastung?
Die Kapazität ist eine Menge in Stunden oder Stück. Die Auslastung ist ein Anteil in Prozent, nämlich die belegte Zeit geteilt durch die verfügbare Kapazität. Sie brauchen also zuerst die Kapazität, dann können Sie die Kapazitätsauslastung berechnen.
Der nächste Schritt
Nehmen Sie einen Arbeitsplatz und den laufenden Monat. Schreiben Sie Maschinen, Arbeitstage, Schichten, Pausen und Wartung auf und holen Sie Rüsten und Störungen aus den Maschinendaten der letzten Monate. Rechnen Sie die verfügbare, die effektive und die geplante Kapazität aus und legen Sie den Auftragsbestand in Stunden daneben.
Wenn die Stunden reichen und Sie die Termine trotzdem nicht halten, liegt die Ursache woanders im Ablauf. Sie zu finden ist der Umfang unserer Prozessanalyse.